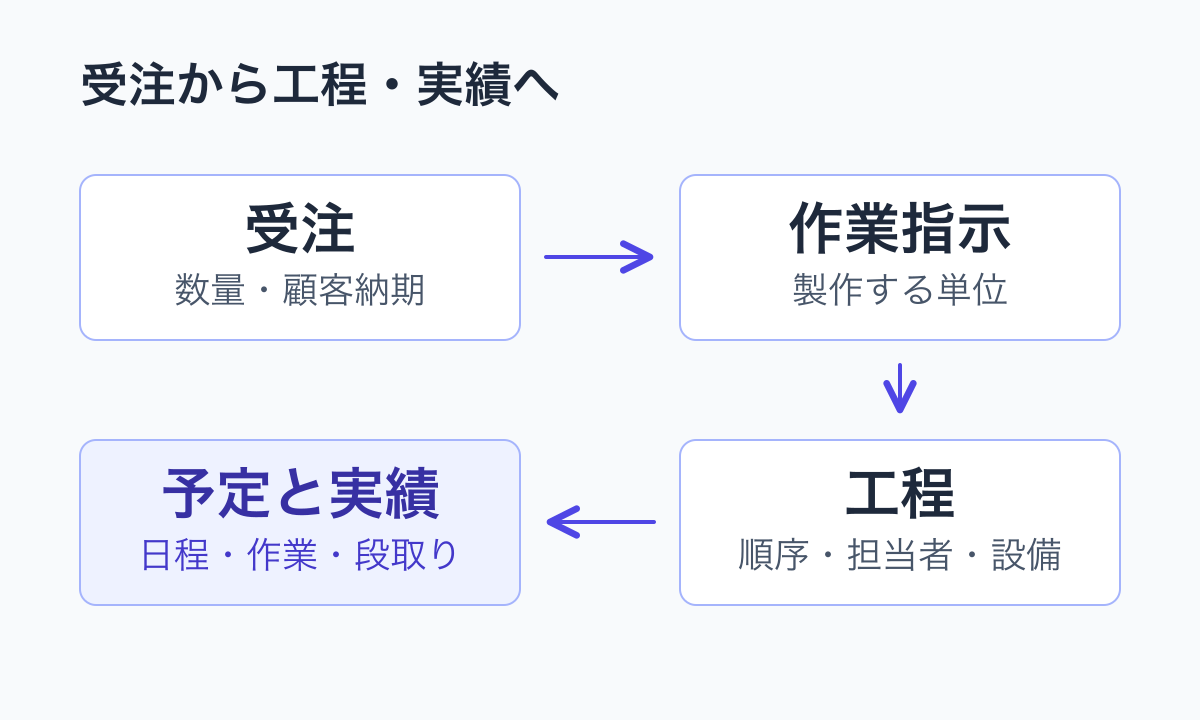
「この受注は、どの工程まで進んでいるか」「予定を変えると、どの人や設備に影響するか」。生産管理システムを検討するときは、管理したい項目とともに、こうした問いに答えられる記録のつながりを考えます。
当社が設計・実装した生産管理システムをもとに、受注・作業指示・工程を分け、それぞれの予定と実績をつなぐ構成を説明します。冒頭の関係図と受注例は説明用に独立して作成し、工程ネットワーク図にはデモ画面を使っています。
受注と作業指示を分ける
受注には顧客から依頼された数量や納期を持たせます。一方、製造を実行する単位が作業指示です。作業指示に工程をひも付け、それぞれの順序、予定日時、担当者、設備を記録します。
たとえば、説明用の「受注A・100個」に対して、作業指示を作り、切断・加工・検査の順で工程を登録します。受注から工程へたどれば、何を作る仕事で、どの工程に予定があるかを確認できます。
この構成では、再製作が必要になった場合に作業指示を追加し、元の受注へ関連付けます。受注を増やさずに、初回と追加の製作を分けて記録できます。受注数量、作業指示の数量、出荷できる数量の扱いは、業務の規則として別に決めます。
| 記録の単位 | 持たせる情報の例 | 確認したいこと |
|---|---|---|
| 受注 | 数量、顧客への納期、関連する作業指示 | 何をいつまでに納める仕事か |
| 作業指示 | 製作する数量、実行回、工程の並び | どの製作分を進めているか |
| 工程 | 順序、担当者、設備、予定日時 | 誰がどの設備で、いつ作業するか |
| 作業実績 | 作業・段取りの区間、担当者、設備 | 実際にどこで時間を使ったか |
同じ工程を、仕事・人・設備の視点で見る
この実装例では工程の予定を作業指示別・担当者別・設備別の軸で確認できます。それぞれの画面には、同じ工程に記録した予定を目的に合わせて表示します。
受注Aを進める担当者は作業指示別に工程の並びと日程を確認します。担当者を割り当てる人は人別、設備の予定を調整する人は設備別に見ると、他の仕事との時間の重なりを確かめられます。
工程の順序と見込時間を使うと、細かな作業予定を割り当てる前にも、納期を検討できます。
PERT/CPMで、最も早い完了と着手の期限を確かめる
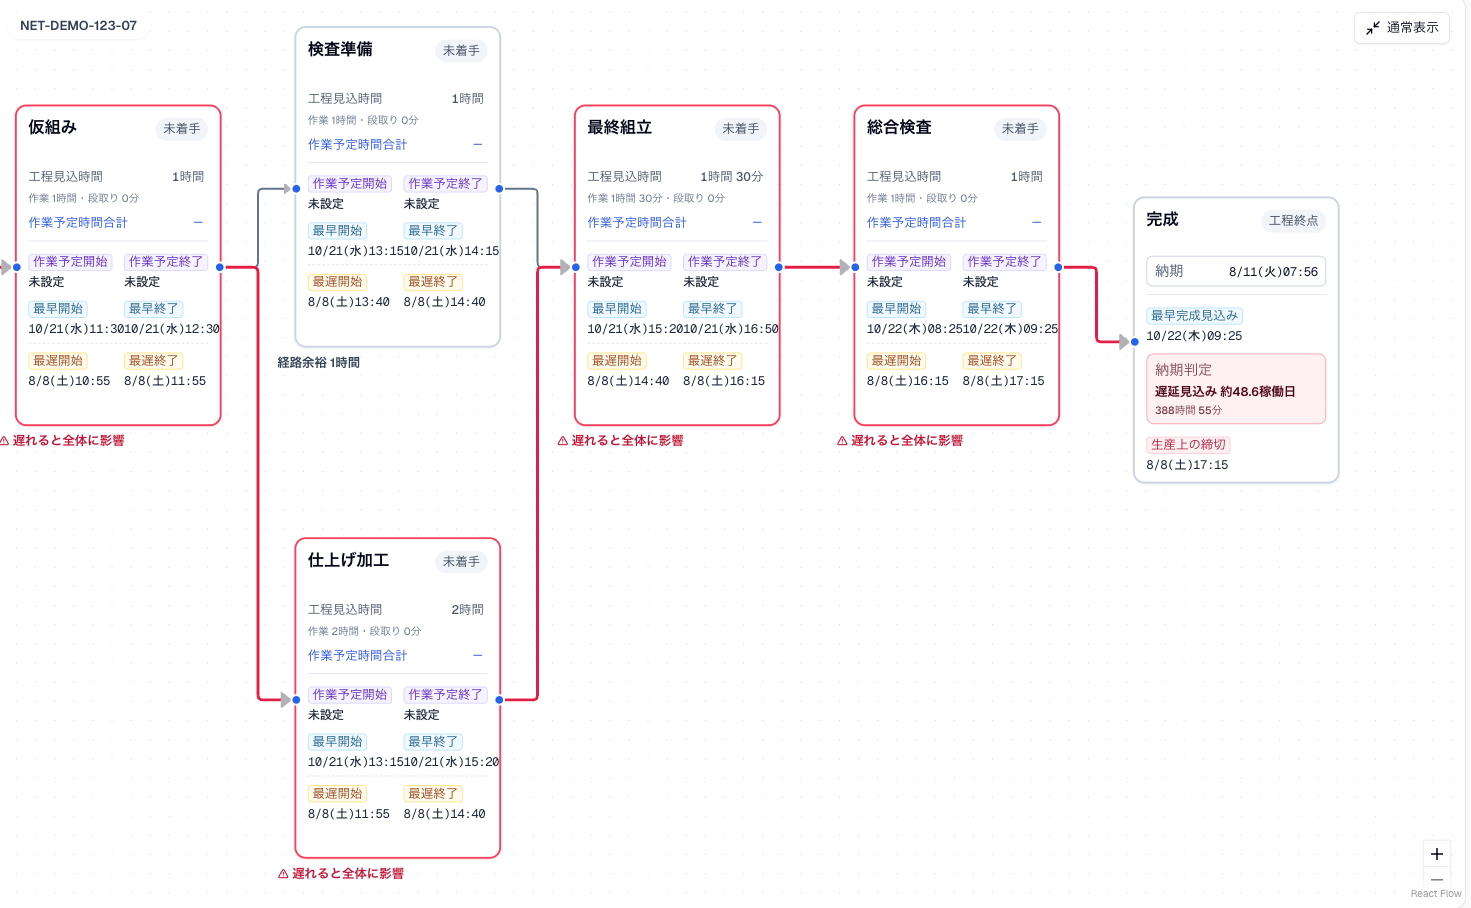
工程のつながり、納期、稼働カレンダーを設定しておけば、各工程の見込時間を登録することで、最早・最遅の日時を図で確認できます。工程順と所要時間から全体の所要時間や重要な経路を求めるCPM(クリティカルパス法)に、時間のばらつきを扱うPERTの考え方を組み合わせた構成です。
「今から最も早く終わる日時」と「遅くとも始める日時」
図の青い「最早開始・最早終了」は今から進めた場合の見込みです。前の工程の完了を待ち、休憩や休業などのカレンダー条件を反映して、各工程が最も早く始まり、終わる日時を求めます。完成カードの「最早完成見込み」を見ると、この条件で全体が最も早く終わる日時が分かります。
オレンジの「最遅開始・最遅終了」は納期から逆算した期限です。「この工程には遅くともいつ着手し、いつまでに終えれば、後の工程を経て納期に間に合うか」を示します。
| 図の表示 | 読み取ること |
|---|---|
| 最早開始 | 前の工程や稼働時間の条件を踏まえ、最も早く着手できる日時 |
| 最早終了 | 登録した工程見込時間で進めた場合の、最も早い完了日時 |
| 最遅開始 | 納期に間に合わせるために、遅くとも着手が必要な日時 |
| 最遅終了 | 後の工程に必要な時間を残すために、遅くとも完了が必要な日時 |
このデモのように最遅日時が過去なら、同じ条件では着手の期限を過ぎています。見込時間、工程の進め方、納期など、どの条件を見直すかを検討します。
赤い経路と、二つの「余裕」を読む
図では、仮組みの後に検査準備と仕上加工が並行し、両方が終わってから最終組立へ進みます。並行工程の時間をすべて足すのではなく、合流に必要な工程がそろう時点を計算します。
赤い「仮組み→仕上加工→最終組立→総合検査」は、この作業指示の全体の所要時間を左右するクリティカルパスです。この経路の工程が延びれば、他の条件が同じなら全体の完了も遅くなります。
一方、検査準備は1時間、並行する仕上加工は2時間で、検査準備には「経路余裕1時間」と表示されています。これは工程のつながりと見込時間で見た余地です。納期にどれくらい間に合うかは、完成カードの「納期余裕/遅延見込み」で確認します。経路に余裕があっても、作業指示全体が納期に間に合うとは限りません。 このデモでも、検査準備に経路余裕がある一方、完成は遅延判定になっています。
ここでの最早日時は、登録した見込時間を前提にした計算です。人や設備の取り合い、材料の準備、外注の戻りなども併せて確認し、予定を決めます。見込時間や前後関係が不足する場合は、計算できる範囲と未確定の範囲を分けて扱います。
三点見積りで、工程時間のばらつきを納期予測へ反映する
いつも同じ時間で終わるとは限らない工程は、「早ければ」「通常」「長引けば」の三点で見積もれます。三点見積り法は、その幅を代表的な時間へ反映する方法です。
古典的なPERTの重み付けでは、次の式を使います。たとえば、早ければ90分、通常120分、長引けば210分という説明用の例なら、参考となる期待時間は130分です。PMIの三点見積りとPERTの解説(新しいタブで開きます)でも、この重み付き平均が説明されています。
参考期待時間 =(早ければ + 4 × 通常 + 長引けば)÷ 6 =(90 + 4 × 120 + 210)÷ 6 = 130分この実装例では通常の工程見込時間に任意で幅を設定し、「見積り幅を反映した参考見込み」を表示できます。入力した工程の期待時間を工程ネットワークへ反映し、全体の完了見込みを確かめます。通常の見込時間から求めた日程と並べて確認する構成です。
三点から求めた代表時間による完了見込みだけでは、「この納期に何%の確率で間に合うか」までは分かりません。そこで、工程時間の幅を使って日程を繰り返し計算する方法が役立ちます。
モンテカルロ法で、実績を使った日程の予測にも対応できる
工程実績が蓄積すると、製品群、数量、工程、設備などの条件ごとに、所要時間の傾向とばらつきを捉えられます。このデータや三点見積りを使い、モンテカルロシミュレーションによる納期予測を組み込むこともできます。
モンテカルロ法は工程ごとの時間を想定した分布から取り出し、工程順やカレンダー条件を守って、作業指示全体の日程を何度も計算する方法です。計算結果の集まりから、次のような情報を求められます。
- 指定した納期までに完了する見込みの割合。
- 例えば、シミュレーションの80%が完了する日時。
- 遅い結果になったときに、全体の完了へ影響している工程。
毎回、工程全体を計算し直すため、通常の見込みとは別の経路が完了を左右する場合も捉えられます。方法の背景はGAOのスケジュール評価ガイド(新しいタブで開きます)の納期リスク分析で説明されています。
予測に使う際は、実績の件数と対象条件、工程間の関連、人・設備の競合をどこまで計算に含めたかを明らかにします。記録が不足する工程には三点見積りなどを使い、実績から求めた時間と区別します。データを増やすだけでなく、条件の近い記録を比較し、予測と実際の完了との差を確かめながら見直します。
改善計画ではこうした実績データを使う納期予測の設計・実装にも対応できます。最初は工程のつながりと見込時間から始め、蓄積した実績を日程の見直しや予測へつなげられます。
予定の変更と、実際に使った時間を分ける
予定にはこれから実行する日程と担当を持たせます。実績には実際の作業区間を記録します。この実装例では作業時間と段取り時間を分けて集計し、工程や作業指示との対応を残しています。
この分け方なら、工程の予定を後から変更しても、実際に行った作業は実績として確認できます。予定との差が出たときは、合計時間だけで判断せず、どの工程の、どの作業区間に差があるかをたどります。
また、作業中の時間を含む値と、完了済みの実績では、集計する時点によって数字が変わります。この実装例は工数の比較に集計時点を持たせています。帳票へ転記した数字と画面を照合するときにも、いつの値かを確かめます。
工数は、比較できる前提と一緒に表示する
この実装例では受注に最初に関連付けた作業指示の工程を基準にし、実績は関連する作業指示の分を合計します。再製作を追加するたびに比較の基準まで増やすと、追加で使った時間が見えにくくなるためです。
必要な工程の基準が一部しか設定されていない場合や、基準の合計が0の場合は、受注全体の工数比率を出しません。実績の合計と、基準がどこまで設定されているかを分けて示します。
これは一つの比較方法です。自社で使うなら、基準にする製作分、対象の工程、数量の換算、段取りを含める範囲を決めます。基準・予定・実績の定義と計算例は、工数データで決めておくことで詳しく説明しています。
工数比較の説明用デモでは、架空の値で通常・再製作・基準未設定を切り替えられます。計算の前提を試す小さな道具としてご利用ください。
在庫や会計とは、記録の役割を分けてつなぐ
生産の進捗、材料の在庫、売上や費用は、それぞれ確認したいことが異なります。生産管理の画面に必要な情報を表示するときも、元の記録をどのシステムが管理するかを決めます。
この設計では生産の実行と在庫取引の責任を分け、参照IDやAPIを使って関連する記録をつなぐ構成を採っています。自社に当てはめるときは、作業完了の記録と完成品の入庫を、誰がどの時点で確定するかも確認します。
更新元、変更履歴、未確定値の扱いは、在庫管理・生産管理・会計システムをつなぐデータ設計で説明しています。工数から原価や利益を考えるときは、固定費・単位原価・利益・資金繰りの違いも併せて確認してください。
自社で確かめるなら、一つの受注をたどる
生産管理システムの導入や改修を検討するときは、現在の帳票やExcelから一つの受注を選び、次の四つを確かめてみてください。
- 受注から、製作する単位と工程の並びをたどれるか。
- 予定を変えるとき、他の仕事・人・設備への影響を確認できるか。
- 実績から、作業した工程と時間の記録へ戻れるか。
- 記録が足りない場合と、実績が0の場合を区別できるか。
この確認で足りない記録と、今の仕組みで使える記録を整理すると、追加する機能や連携の範囲を具体的にできます。
改善計画は、町田・相模原とその周辺地域の製造業を中心に、生産計画・納期管理の改善を支援します。現在お使いの予定表や帳票を確認し、業務の整理からシステムの設計・実装まで対応します。支援内容・進め方・費用の考え方をご覧ください。
参考になったら、いいねでお知らせください。